

Những lỗi thiết bị nào có thể xảy ra do lắp đặt giá đỡ vít bi không chính xác?
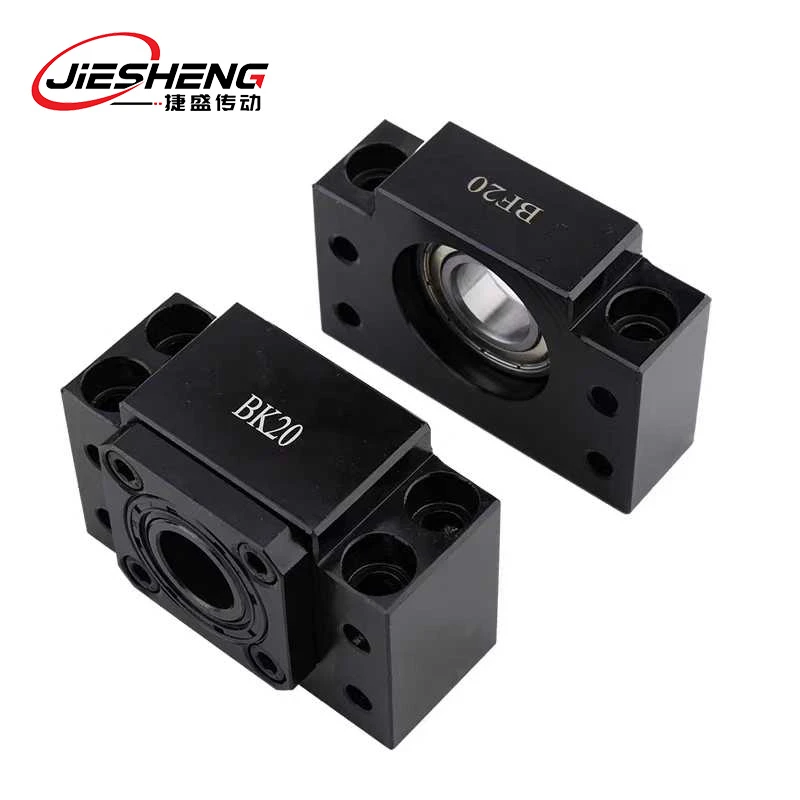
Chào! Là một kỹ sư dịch vụ kỹ thuật vít bi, tôi giải quyết hàng ngày các vấn đề về thiết bị do lắp đặt giá đỡ không đúng cách: "Độ chính xác của máy công cụ đột ngột giảm - mở nó ra và thấy giá đỡ bị cong!" "Vít bị kẹt khi quay - hóa ra giá đỡ chưa được lắp đặt đúng mức!" Nhiều người cho rằngkhung vít bóngs chỉ là những "bộ phận cố định" có thể được vặn vào đúng vị trí một cách bừa bãi. Họ ít nhận ra rằng một lỗi lắp đặt nhỏ có thể làm hỏng thiết bị trị giá hàng chục nghìn đô la - một số khách hàng đã thấy các ốc vít bị mòn và bị loại bỏ do sai lệch độ đồng trục của giá đỡ; một số khác bị rung thiết bị nghiêm trọng do giá đỡ bị lỏng, thậm chí làm hỏng động cơ. Hôm nay, theo quy trình làm việc thực tế từ "yêu cầu cài đặt đến phân tích lỗi", tôi sẽ sử dụng khung "Cấu trúc bài viết 1" để hướng dẫn bạn qua tám loại lỗi thiết bị dokhung vít bónglỗi cài đặt. Điều này sẽ giúp bạn chủ động giảm thiểu rủi ro và bảo vệ “điểm mấu chốt” để thiết bị vận hành ổn định.

Bước 1: Phân tích 8 bước về lỗi thiết bị do lỗi lắp đặt hỗ trợ vít bi
Bỏ qua việc "Căn chỉnh yêu cầu lắp đặt" - Không đáp ứng được nhu cầu vận hành sẽ tạo ra những mối nguy hiểm tiềm ẩn
Việc lắp đặt mà không làm rõ yêu cầu thiết bị cốt lõi đối với các giá đỡ sẽ dẫn đến sự cố tại nguồn. Hai tình huống phổ biến:
Sự thất bại:Sử dụng giá đỡ tiêu chuẩn trên thiết bị tốc độ cao gây ra rung động và tiếng ồn quá mức.
Máy cắt laser tốc độ cao (tốc độ vít bi 3000 vòng/phút) yêu cầu giá đỡ im lặng tốc độ cao (có cấu trúc giảm rung), nhưng thay vào đó, giá đỡ tiêu chuẩn (không có thiết kế giảm chấn) đã được lắp đặt. Khoảng hở giữa giá đỡ và vít bi tạo ra rung động tần số cao khi vận hành ở tốc độ cao, làm tăng tiếng ồn từ 60dB lên 85dB. Điều này cũng gây ra độ lệch định vị đầu laser vượt quá 0,05mm, làm tăng gấp đôi tỷ lệ phế liệu của các bộ phận cắt.
Phương pháp phòng ngừa:Thiết bị tốc độ cao (tốc độ trục vít me > 2000 vòng/phút) yêu cầu giá đỡ tốc độ cao với miếng đệm giảm rung và vòng bi có độ chính xác cao. Trong quá trình lắp đặt, hãy thêm các miếng đệm giảm rung bằng cao su giữa giá đỡ và đế thiết bị để giảm sự truyền rung. Đồng thời hiệu chỉnh độ đồng trục giữa giá đỡ và vít me về Nhỏ hơn hoặc bằng 0,01mm.
Bước 2: "Lắp đặt không tương thích" dành riêng cho vật liệu - Làm ảnh hưởng đến đặc tính vật liệu khung và làm tăng tốc độ hư hỏng thiết bị
Các vật liệu khung khác nhau yêu cầu phương pháp lắp đặt cụ thể. Quy trình không chính xác sẽ trực tiếp làm giảm hiệu suất của vật liệu và gây ra lỗi:
Lỗi: Giá đỡ nhựa được lắp đặt trong môi trường nhiệt độ cao gây ra hiện tượng mềm và vít bị lệch
Một giá đỡ bằng nhựa (khả năng chịu nhiệt độ Nhỏ hơn hoặc bằng 80 độ) được gắn trên vít máy ép phun gần thiết bị gia nhiệt (nhiệt độ môi trường 120 độ). Sau 3 ngày, giá đỡ bị mềm và biến dạng, không giữ chặt được vít. Điều này dẫn đến trục vít bị lệch trục 5 mm, gây ra sai lệch vị trí phun và các khuyết tật như đèn flash và ảnh ngắn trong các bộ phận nhựa được sản xuất.
Phương pháp phòng ngừa: Chọn vật liệu khung dựa trên nhiệt độ vận hành của thiết bị - * Môi trường nhiệt độ bình thường (-10 độ đến 60 độ): Plastic or aluminum alloy brackets * Medium temperature environments (60°C to 150°C): Steel or stainless steel brackets * High-temperature environments (>150 độ ): Giá đỡ bằng hợp kim chịu nhiệt độ cao Đảm bảo giá đỡ được lắp đặt cách nguồn nhiệt ít nhất 15cm. Lắp đặt tấm chắn nhiệt khi cần thiết.
Bước 3: Tham số kích thước "Không khớp" - Kích thước cưỡng bức gây ra lỗi không khớp, ảnh hưởng đến độ chính xác của thiết bị
Khi kích thước giá đỡ không tương thích với vít me hoặc thiết bị, việc lắp đặt bắt buộc sẽ trực tiếp làm hỏng các khớp nối truyền động, dẫn đến hỏng thiết bị:
Lỗi:Độ lệch quá lớn giữa lỗ khoan bên trong của giá đỡ và đường kính trục vít me gây ra hiện tượng mòn lệch tâm trên vít me.
Trục vít me 20 mm được lắp sai vào giá đỡ có đường kính trong 22 mm.
Phương pháp phòng ngừa: Kiểm soát chặt chẽ khe hở giữa lỗ khung và đường kính trục vít. Chọn các thành phần dựa trên thông số kỹ thuật phù hợp với quá trình chuyển đổi:- Đường kính trục 20g6 (dung sai -0,007/-0,020mm) kết hợp với lỗ khung 20H7 (+0.021/0mm), với khe hở thực tế được kiểm soát trong khoảng 0,007-0,041mm để đảm bảo vận hành êm ái, không rung lắc mà không bị bó buộc.

Bước 4: Chất lượng bề mặt và độ chính xác “Bỏ qua chi tiết” – Thiếu chính xác Kích hoạt chuỗi lỗi, rút ngắn tuổi thọ thiết bị
Việc bỏ qua các yêu cầu về chất lượng bề mặt và độ chính xác trong quá trình lắp đặt giá đỡ gián tiếp gây ra lỗi về độ chính xác của thiết bị và hao mòn linh kiện:
Lỗi: Các gờ không được loại bỏ trên bề mặt giá đỡ dẫn đến hư hỏng ổ trục vít sớm
Một lưỡi dao gia công cao 0,1mm vẫn còn trên bề mặt lắp giá đỡ. Việc lắp đặt được tiến hành mà không cần mài, dẫn đến sự vừa khít giữa giá đỡ và đế thiết bị có khe hở cực nhỏ (0,05mm). Trong quá trình vận hành trục vít, tải trọng vòng bi không đồng đều gây ra hiện tượng rỗ vòng trong và vòng ngoài, làm giảm tuổi thọ vòng bi từ 1,5 năm xuống còn 4 tháng. Thiết bị thường xuyên gặp phải tình trạng "tắt máy có tiếng ồn bất thường".
Bước 5: Thao tác lắp đặt “Xử lý thô” – Quy trình không đúng sẽ trực tiếp phá hủy các bộ phận của thiết bị, gây ra hỏng hóc đột ngột.
Việc xử lý thô bạo và sơ suất về quy trình trong quá trình lắp đặt là những “kẻ giết người trực tiếp” gây ra sự cố thiết bị đột ngột. Ba tình huống phổ biến:
Thất bại 1:Việc dùng lực đập mạnh vào vít me sẽ làm biến dạng lỗ của giá đỡ và làm xước vít me.
Lỗ khoan bên trong của giá đỡ và đường kính trục vít có khớp nối nhiễu. Không sử dụng phương pháp gia nhiệt hoặc dụng cụ ép khít, dùng búa đập trực tiếp vào mặt đầu khung sẽ khiến lỗ khoan bên trong biến dạng từ hình tròn sang hình elip. Bề mặt trục vít bị trầy xước, tăng lực ma sát giữa trục vít và đai ốc lên gấp 3 lần trong quá trình vận hành và làm giảm hiệu suất thiết bị 40%.
Phương pháp phòng ngừa:Sử dụng "Phương pháp lắp đặt bằng nhiệt" cho giá đỡ vừa vặn- - Làm nóng giá đỡ trong dầu nóng hoặc lò nướng ở nhiệt độ 80-100 độ trong 10-15 phút. Sau khi lỗ khoan nở ra do nhiệt, nhanh chóng lắp nó vào vít me. Ngoài ra, sử dụng máy ép thủy lực để lắp đặt đồng đều, giới hạn áp suất ở mức 1,2 lần khả năng chịu tải định mức của giá đỡ. Không bao giờ sử dụng lực búa.
Lỗi 2: Vít khung bị lỏng hoặc thiếu khiến mất ổn định khung và vít me bị dịch chuyển
Trong quá trình lắp đặt, các vít cố định giá đỡ chỉ được siết chặt 2 vòng (chưa khít hoàn toàn) và bị thiếu một vít chéo. Rung trong quá trình vận hành thiết bị làm cho các vít bị lỏng thêm, dịch chuyển giá đỡ và hiện tượng tác động dọc trục của vít me (độ dịch chuyển 3 mm). Các bộ phận gia công có biểu hiện "độ lệch kích thước", với độ lệch kích thước theo lô vượt quá 0,03mm, không đáp ứng được yêu cầu lắp ráp.
Phương pháp phòng ngừa:Siết chặt các vít giá đỡ vào "khớp ren hoàn toàn" bằng cách sử dụng "phương pháp siết chặt từng bước theo đường chéo"- - Trước tiên hãy siết chặt các vít chéo đến mô-men xoắn 50%, sau đó siết chặt hai vít chéo còn lại. Lặp lại 2-3 lần để dần dần đạt được mô-men xoắn định mức. Sau khi lắp đặt, kiểm tra tất cả các vít bằng cờ lê để đảm bảo không có vít nào bị bỏ sót hoặc lỏng lẻo. Lắp vòng đệm lò xo hoặc vòng đệm khóa nếu cần để chống lỏng.
Bước 6: Thích ứng với môi trường “Những cân nhắc bị bỏ qua” - Bỏ qua các tác động đến môi trường dẫn đến hỏng khung và giảm độ bền của thiết bị.
Việc không thực hiện các biện pháp bảo vệ môi trường vận hành của thiết bị trong quá trình lắp đặt sẽ làm tăng tốc độ lão hóa và hư hỏng của khung, gây ra lỗi về độ bền:
Thất bại 1:Không có biện pháp bảo vệ chống ăn mòn trong môi trường ẩm ướt gây ra rỉ sét khung đỡ, làm tăng khả năng chống hoạt động của vít bi.
Trong xưởng chế biến thực phẩm (độ ẩm cao, 85% RH),khung vít bóngđược làm bằng thép không gỉ và không được xử lý chống ăn mòn sẽ bị rỉ sét trong vòng 3 tháng. Các hạt rỉ sét lọt vào khe hở giữa giá đỡ và vít, làm tăng lực cản vít và tăng mức tiêu thụ năng lượng của động cơ lên 25%. Điều này cũng gây ra sự suy giảm độ chính xác không thể phục hồi do các vết rỉ sét trên bề mặt trục vít.
Lỗi 2: Bụi tích tụ gây mòn giá đỡ do thiếu lớp che bụi trong môi trường có nhiều bụi
Giá đỡ vít bóngs (không có tấm che bụi) trong thiết bị khai thác tiếp xúc với môi trường bụi bặm, bụi tích tụ bên trong vòng bi trong vòng một tháng. Điều này làm tăng tốc độ mài mòn của con lăn và rãnh lăn lên gấp 5 lần, tăng độ hở ổ trục từ 0,01 mm lên 0,05 mm, tăng độ rung trong quá trình vận hành trục vít và khiến hiệu suất thiết bị không ổn định, cần phải tắt máy thường xuyên để vệ sinh và thay thế ổ trục.
Bước 7: Xác minh chất lượng "Một sự giả tạo" - Sử dụng hỗ trợ không đạt tiêu chuẩn hoặc bỏ qua kiểm tra gây ra lỗi tiềm ẩn
Việc không xác minh chất lượng hỗ trợ trước khi cài đặt và sử dụng các sản phẩm không tuân thủ sẽ tạo ra các rủi ro lỗi tiềm ẩn có thể biểu hiện bất ngờ sau này:
Sự thất bại:Sử dụng các giá đỡ tân trang không đạt tiêu chuẩn sẽ không đủ độ bền và bị gãy đột ngột.
Để tiết kiệm chi phí, các giá đỡ tân trang không đạt tiêu chuẩn (làm từ thép tái chế không qua xử lý nhiệt, độ bền kéo chỉ 200MPa) đã được lắp đặt trên vít me của máy công cụ CNC. Sau 6 tháng sử dụng, giá đỡ bất ngờ bị gãy dưới tác dụng của tải trọng khiến vít me rơi xuống làm hỏng bàn máy. Việc sửa chữa mất một tuần, khiến đơn đặt hàng sản xuất bị mất hơn 100.000 nhân dân tệ.
Phương pháp phòng ngừa:Lựa chọn mắc cài từ nhà sản xuất uy tín, yêu cầu báo cáo vật liệu và báo cáo thử nghiệm tính chất cơ học (độ bền kéo, độ cứng…). Kiểm tra hình thức bên ngoài của khung trước khi lắp đặt xem có vết nứt, biến dạng, lỗ cát hoặc các khuyết tật khác không. Kiểm tra ngẫu nhiên độ cứng của khung bằng máy đo độ cứng (khung thép HRC40-45, khung hợp kim nhôm HB60-80) để đảm bảo tuân thủ chất lượng.
Bước 8: Kiểm soát chi phí “Đồng xu khôn ngoan, đồng xu dại” - Cắt giảm chi phí lắp đặt để tiết kiệm chi phí nhỏ sẽ nhân đôi chi phí hỏng hóc sau này.
Việc bỏ qua các bước hoặc công cụ thiết yếu trong quá trình cài đặt để tiết kiệm chi phí thực sự dẫn đến lỗi thường xuyên và tổng chi phí cao hơn đáng kể:
Thất bại 1:Việc bỏ qua các công cụ hiệu chuẩn và dựa vào kiểm tra trực quan đã gây ra sai sót về độ chính xác, cần phải sửa chữa nhiều lần.
Việc không mua các công cụ căn chỉnh bằng laze hoặc chỉ báo quay số mà chỉ dựa vào đánh giá trực quan để biết độ chính xác của việc lắp đặt giá đỡ đã dẫn đến độ lệch đồng trục 0,08 mm. Điều này khiến độ chính xác gia công của thiết bị không đạt tiêu chuẩn, đòi hỏi phải thực hiện ba chu kỳ tháo rời và điều chỉnh.
Thất bại 2:Việc thiếu hồ sơ lắp đặt sẽ ngăn cản khả năng truy tìm lỗi, dẫn đến việc thay thế linh kiện mù quáng.
Không ghi lại mô hình giá đỡ, mô-men xoắn siết chặt, dữ liệu kiểm tra độ đồng trục, v.v. trong quá trình lắp đặt. Khi các vấn đề về rung phát sinh sau này, sẽ không thể xác định được liệu sự cố đó xuất phát từ việc lắp đặt giá đỡ hay các lỗi thành phần khác. Thay thế một cách mù quáng các bộ phận giá thành cao như vít me hoặc động cơ - tốn 30.000 nhân dân tệ mà không giải quyết được vấn đề - chỉ để phát hiện ra đó chỉ đơn giản là một vít khung lỏng lẻo cần phải siết lại.
Phương pháp phòng ngừa:Thiết lập kho lưu trữ hồ sơ lắp đặt chi tiết về mô hình khung, ngày lắp đặt, người vận hành, mô-men xoắn siết chặt, dữ liệu kiểm tra độ đồng trục/độ phẳng, nhiệt độ môi trường, v.v. Khi xảy ra trục trặc về thiết bị sau này, hãy tham khảo chéo các hồ sơ để khắc phục sự cố, nhanh chóng xác định nguyên nhân gốc rễ và tránh lãng phí chi phí khi thay thế bộ phận mù.
Phần kết luận:Lắp đặt vít bi - "Một động tác sai dẫn đến nhiều" - Vận hành được tiêu chuẩn hóa là chìa khóa
Các lỗi thiết bị do lắp đặt vít bi không đúng có phạm vi từ các vấn đề nhỏ như tiếng ồn và giảm độ chính xác cho đến các vấn đề lớn như gãy linh kiện và phế liệu thiết bị. Mỗi loại hư hỏng có thể dẫn đến thiệt hại kinh tế đáng kể. Thông thường, không phải chất lượng gắn kết kém mà là do "sơ suất nhỏ" trong quá trình lắp đặt dẫn đến "vấn đề lớn".
Liên hệ với chúng tôi
📞 Điện thoại:+86-8613116375959
📧 E-mail:741097243@qq.com
🌐 Trang web chính thức:https://www.automation-js.com/


